
Guide de dimensionnement d'une ensacheuse skin sous vide : DQ380VST en film 370 mm et 480 barquettes/h, jusqu'à DQ440VSL en film 440 mm, pompe 100 m³/h et 380 V.
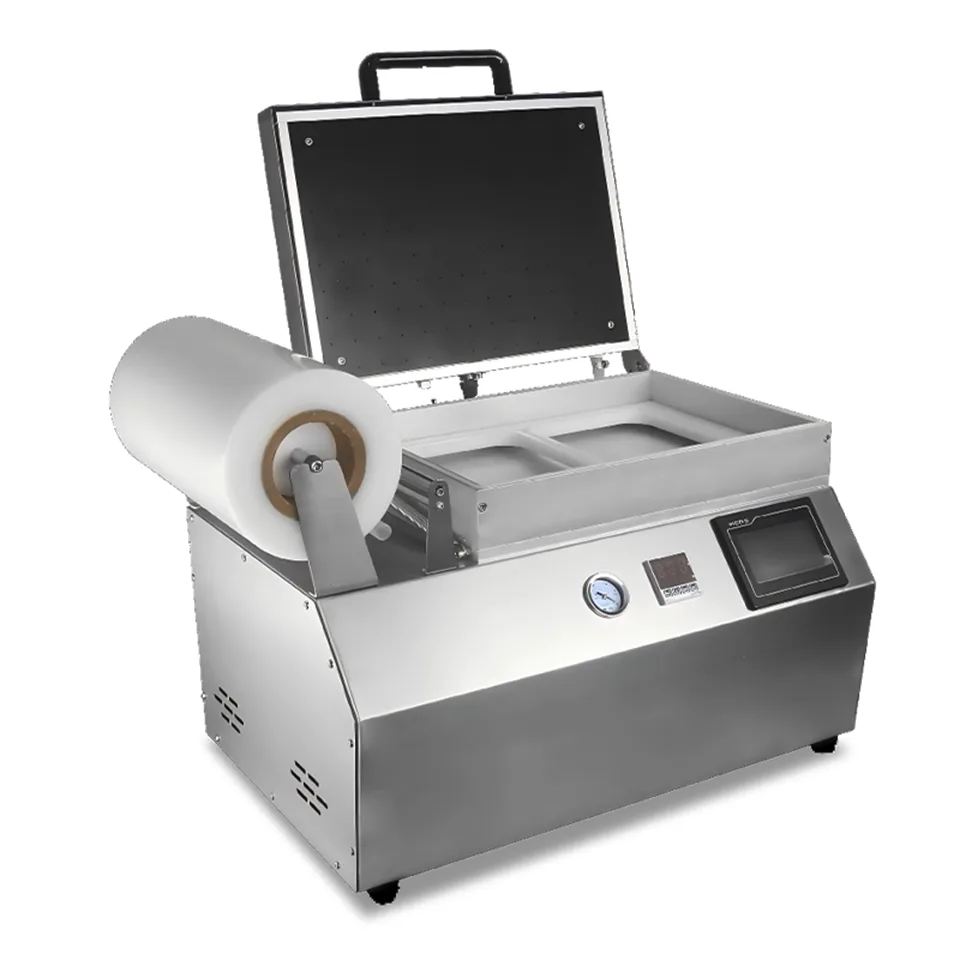
Une ensacheuse skin sous vide chauffe un film, le pose sur une barquette garnie et fait le vide en dessous : le film épouse le produit au lieu de former un pont au-dessus. La DQ380VST de Huayi Equipment occupe le milieu de cette classe : largeur maximale de bobine 370 mm, débit de pompe 20 m³/h, 2,8 kW en 220 V/50 Hz et une production annoncée proche de 480 barquettes par heure en 4 sorties. La même série commence à la DQ240VST avec un film de 250 mm et se termine à l'unité verticale DQ440VSL avec un film de 440 mm et une pompe de 100 m³/h. Ce guide s'adresse aux ateliers de viande, volaille, poisson et fromage qui dimensionnent ce poste avant de demander un prix.
Points clés
- La largeur de film fixe la plus grande barquette possible, pas la taille du bâti : la famille de table passe de 250 mm → 305 mm → 320 mm → 370 mm, les verticales de 320 mm → 440 mm.
- La production annoncée est le produit cycles × cavités. À 2 cycles/min, les DQ240VST et DQ300VST atteignent ≈240 caisses/h en 2 sorties, les DQ320VST et DQ380VST ≈480 caisses/h en 4 sorties, et les verticales DQ330VSL/DQ440VSL ≈300 et ≈500 caisses/h à 2-3 cycles/min.
- Le débit de pompe se répartit en deux paliers pour une raison précise : 10-20 m³/h sur la chambre de table de 250-370 mm, 63-100 m³/h sur la chambre verticale, plus grande et plus rapide en cycle.
- Les modèles de table fonctionnent en 220 V/50 Hz monophasé à 2,2-2,8 kW ; les verticaux exigent du 380 V/50 Hz triphasé à 4,0-6,5 kW plus de l'air comprimé à 0,6-0,8 MPa.
- La profondeur de barquette annoncée est de 50 mm sur les unités de table et de 40 mm sur les verticales. Une barquette repas de 60 mm n'entre dans aucune des deux sans outillage différent.
- Le bâti est en inox 304, la chambre à vide en aluminium 6061 anodisé, la plaque chauffante revêtue de PTFE. Le film est le véritable matériau au contact de l'aliment, et sa déclaration doit venir du fournisseur de film.
- Le poids va de 35,3 kg à 386 kg. Tout ce qui dépasse la DQ320VST demande un plan d'implantation, pas un établi.
À quoi sert cet équipement
Le skin maintient le produit sous un film qui suit son contour. Toute la différence avec une machine à cloche, où le sachet s'affaisse mais laisse une jupe lâche autour du produit, et avec une thermoscelleuse MAP, où le film reste plat sur le rebord de la barquette et où c'est le gaz qui travaille, tient dans ce point. L'acheteur choisit le skin quand l'emballage doit montrer le produit : une côte de bœuf, un filet de saumon, un coin de fromage, un filet de poulet, un plat individuel dont la sauce doit se lire à travers le film.
Les applications qui reviennent le plus dans les demandes de devis sont les découpes de viande rouge fraîche et congelée, les portions de volaille, les filets de poisson et les coquillages, les fromages durs et semi-durs, la charcuterie cuite tranchée et les plats préparés en barquettes peu profondes. Le moteur habituel est la présentation en vitrine. Le second moteur est l'exsudat : le film collé à la surface ne laisse pas d'espace de tête où le jus s'accumule, si bien que l'emballage se lit pareil au septième jour qu'au premier. En pratique, la machine se place après le garnissage de la barquette et avant l'étiquetage. Les unités manuelles font entrer une barquette et en sortent une, 30 secondes par cycle ; les verticales indexent une navette, l'opérateur charge pendant que la chambre travaille.
Partez de la barquette, pas de la bobine
Toute discussion de dimensionnement devrait commencer par une barquette posée sur la table. Trois chiffres décident du modèle : longueur hors tout, largeur hors tout et profondeur. La taille maximale annoncée tient déjà compte du cadre de soudure et de la marge de film, et c'est pourquoi Huayi la donne par configuration de sorties et non en une seule valeur.
Prenez la DQ380VST. En 1 sortie, elle annonce 420 × 310 × 50 mm ; en 2 sorties, 310 × 205 × 50 mm ; en 4 sorties, 205 × 150 × 50 mm. La barquette rétrécit à mesure que le nombre de cavités augmente, parce que le même film de 370 mm et la même chambre doivent couvrir plus de soudures. C'est l'arbitrage de tout acheteur : moins d'emballages plus grands, ou plus d'emballages plus petits dans le même temps de cycle.
La profondeur est le piège. Cinquante millimètres sur la famille de table et quarante sur la verticale semblent généreux jusqu'à l'arrivée d'une barquette repas de 500 g à 60 mm. La réponse n'est alors pas une machine plus grande, mais un autre outillage ou un autre format. Confirmez la profondeur sur le plan avant l'acompte, pas à l'arrivée du conteneur.
Accordez l'ensacheuse skin sous vide au film et à la pompe
La largeur de film est le plafond dur de tout le poste. Une bobine de 320 mm ne couvre pas une barquette qui exige 340 mm de film, et aucune profondeur de chambre ne rattrape cela. L'échelle de table est de 250 mm sur la DQ240VST, 305 mm sur la DQ300VST, 320 mm sur la DQ320VST et 370 mm sur la DQ380VST. L'échelle verticale est de 320 mm sur la DQ330VSL et 440 mm sur la DQ440VSL.
Le diamètre de bobine compte pour la même raison pratique. Les unités de table acceptent une bobine de 180 mm, les verticales une bobine de 220 mm. Une bobine plus grande, ce sont moins de changements de film par poste, et sur une ligne à 480 caisses/h c'est la différence entre un arrêt et quatre.
Le débit de pompe décide ensuite de la vitesse à laquelle le vide atteint le niveau nécessaire au collage du film. La DQ240VST embarque une pompe de 10 m³/h, les DQ300VST, DQ320VST et DQ380VST une pompe de 20 m³/h, la DQ330VSL 63 m³/h et la DQ440VSL 100 m³/h. Sur une barquette peu profonde avec un film fin, 20 m³/h suffisent. Sur une cavité profonde ou un film épais, la pompe plus grosse est ce qui tient le cycle à 20-30 secondes au lieu de l'étirer.
C'est aussi pourquoi les verticales annoncent 2-3 cycles/min quand les manuelles annoncent 2. Nombre de cycles, nombre de cavités et taille de pompe avancent ensemble. Changer l'un sans les autres ne fait que déplacer le goulot au poste suivant.
Caractéristiques à comparer avant l'achat
| Caractéristique | Pourquoi elle compte | Ce que l'acheteur doit vérifier |
|---|---|---|
| Largeur maximale de bobine | Elle fixe la plus grande barquette soudable ; aucun autre réglage ne rattrape le manque. | Mesurez votre barquette la plus large avec le rebord, puis ajoutez la marge de soudure indiquée par le fournisseur. |
| Taille maximale de barquette par sortie | 1, 2 et 4 sorties donnent des tailles différentes dans le même temps de cycle. | Choisissez la configuration sur votre barquette réelle, pas sur le chiffre d'appel. |
| Débit de la pompe à vide | Il gouverne la vitesse de mise sous vide et la tenue du film sur un produit épais. | Comparez les m³/h à profondeur de barquette et épaisseur de film identiques. |
| Temps de cycle et cadence horaire | La planification de main-d'œuvre et l'équilibrage de ligne en dépendent. | Convertissez les caisses/h en barquettes par poste avec votre propre marge d'arrêts, pas celle de la brochure. |
| Alimentation et puissance totale | Le 220 V/50 Hz monophasé et le 380 V/50 Hz triphasé ne sont pas interchangeables sur site. | Confirmez tension, phase et calibre de disjoncteur avant commande ; demandez si d'autres tensions sont construites. |
| Pression d'air de service | Les verticales demandent 0,6-0,8 MPa ; les manuelles de table n'utilisent pas d'air. | Vérifiez la capacité du compresseur et la qualité d'air au point d'usage, avec sécheur et filtre. |
| Matériaux chambre et bâti | Tenue au lavage et à la corrosion dans une salle de conditionnement humide. | Exigez un bâti inox 304, une chambre 6061 anodisée et le certificat matière. |
| Poids et encombrement | De 35,3 kg à 386 kg, la manutention, la charge au sol et l'emplacement changent. | Adaptez l'encombrement à l'établi ou au sol et prévoyez le débattement de la bobine. |
Comparez la série DQ modèle par modèle
Les données publiées des six modèles se lisent comme une échelle, et les marches se voient mieux dans un tableau que sur six fiches produit.
| Modèle | Type | Largeur de film | Production max. | Pompe | Puissance | Poids | Dimensions (mm) |
|---|---|---|---|---|---|---|---|
| DQ240VST | Table manuelle | 250 mm | ≈240 caisses/h (2 sorties) | 10 m³/h | 2,2 kW, 220 V/50 Hz | 35,3 kg | 490 × 360 × 430 |
| DQ300VST | Table manuelle | 305 mm | ≈240 caisses/h (2 sorties) | 20 m³/h | 2,5 kW, 220 V/50 Hz | 51,9 kg | 610 × 420 × 430 |
| DQ320VST | Table manuelle | 320 mm | ≈480 caisses/h (4 sorties) | 20 m³/h | 2,5 kW, 220 V/50 Hz | 55,7 kg | 630 × 460 × 430 |
| DQ380VST | Table manuelle | 370 mm | ≈480 caisses/h (4 sorties) | 20 m³/h | 2,8 kW, 220 V/50 Hz | 64,8 kg | 680 × 510 × 450 |
| DQ330VSL | Verticale | 320 mm | ≈300 caisses/h (2 sorties) | 63 m³/h | 4,0 kW, 380 V/50 Hz | 237 kg | 1020 × 1005 × 1400 |
| DQ440VSL | Verticale | 440 mm | ≈500 caisses/h (4 sorties) | 100 m³/h | 6,5 kW, 380 V/50 Hz | 386 kg | 1170 × 1145 × 1510 |
Deux détails de ce tableau décident la plupart des projets. D'abord, le saut de la DQ300VST à la DQ320VST n'est que de 15 mm de film, mais il achète une quatrième cavité et double la production annoncée. Ensuite, le saut de la DQ380VST à la DQ330VSL n'est pas un saut de production — la verticale est un peu plus lente par cycle en 2 sorties — c'est un saut de main-d'œuvre et de répétabilité. La navette permet de charger la barquette suivante pendant la soudure, et la chambre fermée donne un vide reproductible qu'un cadre à pression manuel n'offre pas.
Comment choisir le bon modèle
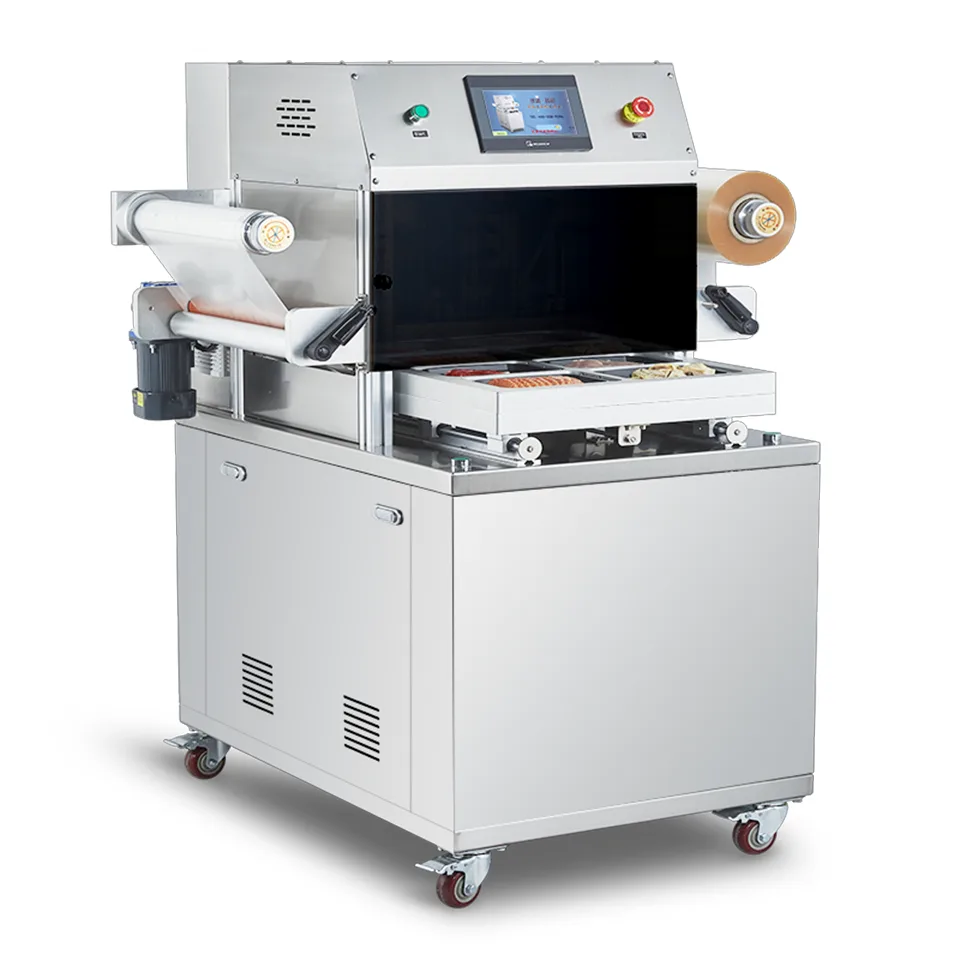
Passez quatre questions dans l'ordre : quelle taille de barquette, combien par heure, ce que le site fournit, et qui nettoie. La plupart des mauvais achats répondent à la deuxième avant la première.
Capacité de production
Partez des barquettes par heure, pas des caisses par heure, puis ajoutez la marge que la brochure omet. Une DQ380VST en 4 sorties annonce 480 caisses/h, soit 2 cycles/min × 4 cavités × 60 minutes. Dans une salle de conditionnement réelle, les changements de film, les débourrages et la passation de poste prennent leur part. Planifier à 70-80 % de la production annoncée est défendable ; planifier à 100 % ne l'est pas.
Vérifiez ensuite le poste amont. Si la ligne de garnissage délivre 300 barquettes/h, une machine à 480 barquettes/h ne crée pas 480 barquettes de travail : elle crée du temps mort. Quand la ligne tourne sous le plafond de la machine, la verticale DQ330VSL à ≈300 caisses/h peut déjà être le choix équilibré.
Matériaux au contact de l'aliment
Les surfaces mouillées de la machine se spécifient simplement : inox 304 pour le bâti et le châssis, aluminium 6061 anodisé pour la chambre à vide, revêtement PTFE sur la plaque chauffante. Demandez le certificat matière des pièces inox et vérifiez que la couche anodisée arrive intacte, car une chambre rayée est un problème de nettoyage qui ne disparaît pas.
Le film est la pièce que l'acheteur oublie. Le film skin est généralement une structure PA/PE, et sa conformité est un document du fournisseur de film, pas de la machine. Pour l'Union européenne, cela signifie une déclaration au titre du règlement (UE) n° 10/2011 avec des données de migration ; pour les États-Unis, une déclaration au titre du FDA 21 CFR Part 177. Pour les pièces métalliques au contact de l'aliment, la GB 4806.9-2016 est la référence utilisée en Chine. Les spécifications finales doivent être confirmées selon le modèle retenu et la documentation du fournisseur.
Nettoyage et maintenance
Une ensacheuse skin est une machine de salle humide. La chambre, le cadre de soudure et le porte-barquettes voient le produit et demandent un lavage quotidien. Cherchez une chambre qui se soulève ou s'ouvre complètement, pas de câblage exposé dans la zone de lavage, et une plaque chauffante essuyable sans démontage du cadre.
Quotidien : essuyer la chambre, retirer les chutes de film de la zone de soudure, contrôler les coupures sur la feuille PTFE. Hebdomadaire : inspecter le joint de soudure (déformation permanente), nettoyer le filtre d'aspiration de la pompe, vérifier filtre et détendeur d'air sur les verticales. Mensuel : contrôler le régulateur de température à la sonde, inspecter le flexible de vide (fissures) et relever les heures de pompe. Sur une ligne en deux postes, ce relevé dit quand planifier l'entretien de la pompe au lieu de le découvrir pendant une commande de détail.
Organisez la cellule autour de l'énergie, de l'air et du stock de film
Les unités de table sont monophasées en 220 V/50 Hz et 2,2-2,8 kW, soit environ 10-13 A à 220 V : prévoyez un circuit dédié en 16 A pour qu'une marmite ou une tête d'étiquetage sur la même boucle ne le fasse pas déclencher en milieu de cycle. Les verticales sont triphasées en 380 V/50 Hz et 4,0-6,5 kW et demandent en plus de l'air à 0,6-0,8 MPa avec sécheur et filtre 5 µm au point d'usage.
Le stockage du film fait partie du plan. Une bobine de 220 mm sur une verticale et une de 180 mm sur une machine de table n'occupent pas la même étagère, et un film stocké en chambre froide prend la buée en entrant dans une salle chaude. Gardez le stock de travail dans la salle, le reste sous film fermé, et inscrivez le changement de bobine dans la routine de poste.
Le poids décide de la manutention. La DQ240VST à 35,3 kg se pose sur un établi à deux. La DQ380VST à 64,8 kg exige une table stable dimensionnée pour cela. La DQ440VSL à 386 kg arrive sur roulettes avec un encombrement de 1170 × 1145 mm et demande un sol qui reprend les charges ponctuelles et de la place pour l'ouverture de la chambre et le débattement de la bobine. Ce dégagement est l'élément qui manque le plus souvent sur un plan d'implantation.
Liste de vérification de l'acheteur
- Posez la barquette réelle sur la table et notez longueur, largeur et profondeur hors tout en millimètres.
- Convertissez votre volume hebdomadaire en barquettes par heure, puis en configuration de sorties.
- Vérifiez que la largeur de film couvre la barquette plus la marge de soudure, et demandez quelle structure de film a déjà tourné sur ce modèle.
- Confirmez tension, phase et disjoncteur du site ; dites clairement si vous n'avez que du 220 V/50 Hz monophasé.
- Sur les verticales, confirmez la capacité du compresseur à 0,6-0,8 MPa, plus sécheur et filtre.
- Demandez le certificat matière des pièces 304 et la déclaration contact alimentaire du film.
- Demandez une vidéo de la machine avec votre taille de barquette et votre film, pas un clip de catalogue.
- Fixez la liste de pièces : joint de soudure, feuille PTFE, résistance, flexible de vide, filtre de pompe.
- Fixez qui forme les opérateurs et dans quelle langue sont livrés manuel et IHM.
- Confirmez dimensions d'emballage et poids brut par rapport au plan de conteneur : 350-430 kg bruts sur les verticales, ce n'est pas un colis.
Erreurs fréquentes à éviter
La première erreur est d'acheter au nombre de cavités. Une machine 4 sorties semble valoir deux fois une 2 sorties jusqu'au moment où la barquette ne rentre pas dans une cavité 4 et où l'opérateur la fait tourner en 2 malgré tout. Dimensionnez la barquette, puis les cavités.
La deuxième est de prendre la production annoncée pour une cadence réelle. C'est un temps de cycle multiplié par des cavités, mesuré sur un établi. Ajoutez changements de film, pauses, nettoyage et taux de rebut avant de comparer à votre besoin.
La troisième est de décider du film après la commande de la machine. Épaisseur, structure et comportement thermique changent le collage et le cycle. Une machine qui tourne bien avec un film de 100 µm peut peiner avec un 150 µm, et la solution est souvent le débit de pompe, fixé à l'achat.
La quatrième est d'ignorer la note de profondeur : quarante millimètres sur une verticale est une limite réelle, et une barquette de 45 mm à couvercle bombé ne négocie pas. La cinquième est de supposer que l'énergie du site suffit parce que l'atelier « a du 380 V ». Vérifiez le disjoncteur, le parcours de câble et ce qui partage le circuit.
Questions fréquentes
Q:Quelle différence entre emballage skin sous vide et emballage sous cloche ?
A:En skin, le film est chauffé et plaqué sur le produit : il suit le contour et ne laisse pas d'espace de tête. En cloche, un sachet préformé est mis sous vide autour du produit puis soudé, ce qui laisse une jupe lâche et un peu d'air piégé dans les plis. Le skin présente mieux et exsude moins ; le sachet coûte moins cher à l'unité et tolère mieux les formes irrégulières.
Q:Quel modèle convient à une barquette de 320 × 220 mm à 300 barquettes par heure ?
A:La DQ380VST en 2 sorties annonce 310 × 205 mm, insuffisant pour une barquette de 320 mm : il faut donc la configuration 1 sortie à 420 × 310 mm, et la production tombe à ≈120 caisses/h. Soit on passe à la verticale DQ440VSL, qui annonce 380 × 260 mm en 2 sorties pour ≈300 caisses/h, soit on réduit la barquette. C'est exactement l'arbitrage que le tableau de dimensionnement sert à montrer.
Q:Quelle quantité de film consomme une ensacheuse skin par barquette ?
A:Une longueur de film par cycle plus la marge de soudure, découpée dans la bobine. En cycle 2 sorties, on consomme une longueur couvrant les deux barquettes, pas deux. Demandez au fournisseur la consommation par cycle pour votre implantation et multipliez par le volume du poste : ce chiffre, et non le prix de la machine, est souvent le premier poste du coût annuel.
Q:Une ensacheuse skin de table peut-elle fonctionner en 380 V ?
A:Les modèles de table de cette série sont annoncés en 220 V/50 Hz, 2,2-2,8 kW. Ne supposez pas qu'une variante 380 V existe. Si le site n'a que du 380 V triphasé, prévoyez un transformateur abaisseur correctement dimensionné ou passez aux modèles verticaux, construits pour le 380 V/50 Hz. Faites confirmer par écrit la tension disponible avant commande.
Q:Quelle pression d'air les unités verticales demandent-elles ?
A:0,6-0,8 MPa en pression de service, avec un air sec et filtré au point d'usage. Dimensionnez le compresseur avec de la marge pour les utilisateurs simultanés sur la même boucle, et installez sécheur et filtre 5 µm : l'humidité dans le circuit pneumatique se traduit par des électrovannes qui collent et une navette irrégulière.
Q:Quelle profondeur de barquette la DQ440VSL accepte-t-elle ?
A:Quarante millimètres dans les configurations annoncées : 380 × 260 × 40 mm en 2 sorties et 260 × 175 × 40 mm en 4 sorties. Si votre produit demande plus de profondeur, c'est une question d'outillage pour le fournisseur, pas une option standard.
Q:La chambre à vide est-elle vraiment en aluminium ?
A:Oui : aluminium 6061 anodisé, avec bâti et châssis en inox 304. Contrôlez la surface anodisée à la livraison et évitez les abrasifs, car une fois le revêtement percé la chambre se corrode et se pique.
Sources
- Codex Alimentarius CXC 1-1969, Principes généraux d'hygiène alimentaire (révisé 2020), FAO/OMS — principes d'hygiène pour les zones de conditionnement et les surfaces au contact des aliments.
- Règlement (UE) n° 10/2011 concernant les matériaux et objets en matière plastique destinés à entrer en contact avec des denrées alimentaires — déclaration de conformité et limites de migration pour les films skin.
- US FDA 21 CFR Part 177, Indirect Food Additives: Polymers — la référence que les acheteurs américains demandent aux fournisseurs de film.
- GB 4806.9-2016, norme nationale de sécurité alimentaire — matériaux et objets métalliques au contact des aliments, référence pour les pièces inox des machines fabriquées en Chine.
- EN 1672-2:2005+A1:2009, Machines pour les produits alimentaires — notions fondamentales, prescriptions d'hygiène ; EN ISO 14159:2008, Sécurité des machines — prescriptions d'hygiène pour la conception.
- Directive 2006/42/CE relative aux machines, et IEC 60204-1 pour l'équipement électrique des machines — les deux documents qu'un acheteur export doit trouver au dossier technique.
- Fiches produit Huayi Equipment de la série DQ d'ensachage skin sous vide, consultées le 1er novembre 2026 — largeur de film, tailles de barquette, débit de pompe, temps de cycle, production, puissance, poids et dimensions.
Exemples associés
- Ensacheuse skin sous vide manuelle DQ380VST — film 370 mm, pompe 20 m³/h, 2,8 kW, 480 caisses/h en 4 sorties.
- Ensacheuse skin sous vide DQ320VST — film 320 mm, 4 sorties, 55,7 kg.
- Thermoscelleuse VSP de table DQ300VST — film 305 mm, 2 sorties, 51,9 kg.
- Ensacheuse verticale DQ440VSL skin et MAP — film 440 mm, pompe 100 m³/h, 380 V/50 Hz.
- Ensacheuse skin verticale DQ330VSL — film 320 mm, pompe 63 m³/h, 4 kW.
- Catégorie ensacheuses skin — toute la gamme DQ avec les fiches à jour.
- Guide d'achat des thermoscelleuses de barquettes pour plats préparés — l'alternative à film plat du skin.
- Taux de substitution de gaz des machines MAP — quand la bonne réponse est le gaz, pas le skin.
- Contacter Huayi Equipment — envoyez dimensions de barquette, objectif horaire et marché de destination pour une recommandation de modèle.
Prenez la décision dans un seul ordre et le modèle se choisit tout seul : d'abord l'encombrement de la barquette, puis la largeur de film, puis le nombre de cavités face à la cadence horaire, puis l'énergie et l'air face à ce que le site peut fournir, et enfin les matériaux et le nettoyage face au régime d'hygiène que l'acheteur doit passer. La DQ380VST couvre la plupart des salles viande et poisson de volume moyen avec 370 mm de film et 480 caisses/h ; la DQ440VSL reprend le même travail quand la barquette dépasse 370 mm ou qu'un seul opérateur doit tenir la ligne. Les spécifications finales doivent être confirmées selon le modèle retenu et la documentation du fournisseur. Envoyez le plan de votre barquette, votre objectif horaire et la tension du site à Huayi Equipment et demandez la recommandation de modèle par écrit : c'est le document sur lequel doit être construit le bon de commande.
苏涛;舜翔央厨、华艺智能
Publié le 1er novembre 2026