
Guía de dimensionado de una envasadora skin al vacío: DQ380VST con film de 370 mm y 480 bandejas/h, hasta DQ440VSL con film de 440 mm, bomba de 100 m³/h y 380 V.
Una envasadora skin al vacío calienta un film, lo tiende sobre una bandeja cargada y hace vacío por debajo, de modo que el film se pega al producto en lugar de tender un puente sobre él. La DQ380VST de Huayi Equipment ocupa el centro de esa clase: ancho máximo de bobina de 370 mm, caudal de bomba de 20 m³/h, 2,8 kW a 220 V/50 Hz y una producción publicada cercana a 480 bandejas por hora con 4 salidas. La misma serie empieza en la DQ240VST con film de 250 mm y termina en la unidad vertical DQ440VSL con film de 440 mm y bomba de 100 m³/h. Esta guía está escrita para plantas de carne, pollo, pescado y queso que están dimensionando ese puesto de trabajo antes de pedir precio.
Puntos clave
- El ancho de film fija la bandeja máxima que se puede envasar, no el tamaño del armario: la familia de sobremesa avanza 250 mm → 305 mm → 320 mm → 370 mm, y las verticales 320 mm → 440 mm.
- La producción publicada es ciclos × cavidades. A 2 ciclos/min, la DQ240VST y la DQ300VST llegan a ≈240 cajas/h con 2 salidas; la DQ320VST y la DQ380VST a ≈480 cajas/h con 4 salidas; y las verticales DQ330VSL/DQ440VSL a ≈300 y ≈500 cajas/h con 2-3 ciclos/min.
- El caudal de bomba se divide en dos escalones por una razón: 10-20 m³/h en la cámara de sobremesa de 250-370 mm, y 63-100 m³/h en la cámara vertical, que es mayor y cicla más rápido.
- Los modelos de sobremesa funcionan a 220 V/50 Hz monofásico con 2,2-2,8 kW; los verticales necesitan 380 V/50 Hz trifásico con 4,0-6,5 kW más aire comprimido a 0,6-0,8 MPa.
- La profundidad de bandeja publicada es de 50 mm en las unidades de sobremesa y de 40 mm en las verticales. Una bandeja de comida preparada de 60 mm no entra en ninguna de las dos sin un utillaje distinto.
- La carcasa es de acero inoxidable 304, la cámara de vacío de aluminio 6061 anodizado y la placa calefactora está recubierta de PTFE. El film es el verdadero material en contacto con el alimento y su declaración debe venir del proveedor del film.
- El peso va de 35,3 kg a 386 kg. Todo lo que supere la DQ320VST necesita un plano de planta, no un banco de trabajo.
Para qué sirve este equipo
Un envasado skin mantiene el producto bajo un film que sigue su contorno. Ahí está toda la diferencia con una envasadora de campana, donde la bolsa se colapsa pero deja un faldón suelto alrededor del producto, y con una termoselladora MAP, donde el film queda plano sobre el reborde de la bandeja y el trabajo lo hace el gas. El comprador recurre al skin cuando el envase tiene que mostrar el producto: un chuletón, un filete de salmón, una cuña de queso, una pechuga de pollo, un plato individual donde la salsa debe leerse a través del film.
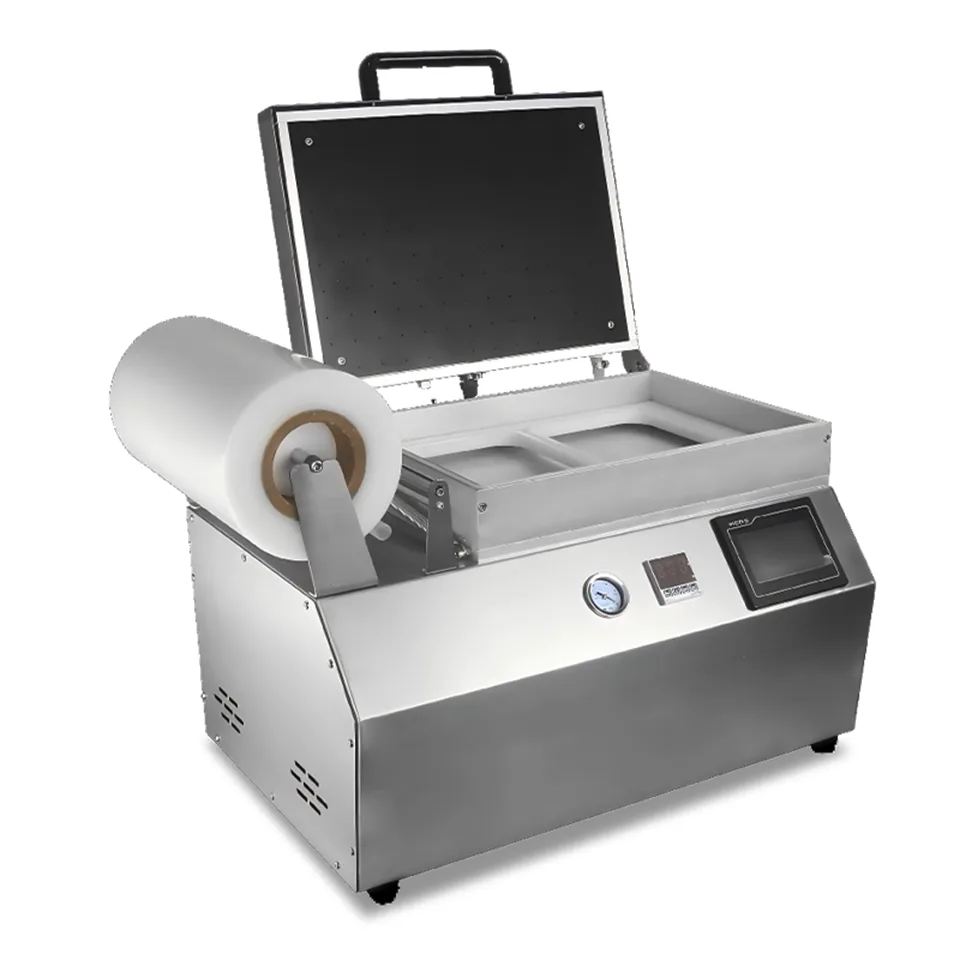
Las aplicaciones que más aparecen en las solicitudes de cotización son cortes de carne roja fresca y congelada, porciones de pollo, filetes de pescado y marisco, queso duro y semicurado, fiambres cocidos y platos preparados en bandejas poco profundas. Lo que suele impulsar la compra es la presentación en vitrina. El segundo motivo es la pérdida por goteo: con el film pegado a la superficie no hay espacio de cabeza donde se acumule el exudado, así que el envase se ve igual el día siete que el día uno. En la práctica la máquina se coloca después del llenado de la bandeja y antes del etiquetado. Las unidades manuales meten una bandeja y sacan otra, 30 segundos por ciclo; las verticales indexan una lanzadera, de modo que el operario carga mientras la cámara trabaja.
Empiece por la bandeja, no por la bobina
Toda conversación de dimensionado debería empezar con una bandeja física sobre la mesa. Tres números de esa bandeja deciden el modelo: largo exterior, ancho exterior y profundidad. El tamaño máximo de bandeja publicado ya tiene en cuenta el marco de sellado y el margen de film, y por eso Huayi los indica por configuración de salidas y no como una sola cifra.
Tome la DQ380VST. Con 1 salida indica 420 × 310 × 50 mm; con 2 salidas, 310 × 205 × 50 mm; con 4 salidas, 205 × 150 × 50 mm. La bandeja se hace más pequeña a medida que sube el número de cavidades, porque el mismo film de 370 mm y la misma cámara tienen que cubrir más sellados. Ese es el intercambio que hace todo comprador: menos envases y más grandes, o más envases y más pequeños con el mismo tiempo de ciclo.
La profundidad es la trampa. Cincuenta milímetros en la familia de sobremesa y cuarenta en la vertical suenan generosos hasta que llega una bandeja de plato preparado de 500 g con 60 mm. Entonces la respuesta no es una máquina más grande, sino otro utillaje u otro formato de envase. Confirme la profundidad en el plano antes del anticipo, no cuando llegue el contenedor.
Ajuste la envasadora skin al vacío al ancho de film y a la bomba
El ancho de film es el techo duro de todo el puesto. Una bobina de 320 mm no puede cubrir una bandeja que necesita 340 mm de film, y ninguna profundidad de cámara lo arregla. La escala de sobremesa es 250 mm en la DQ240VST, 305 mm en la DQ300VST, 320 mm en la DQ320VST y 370 mm en la DQ380VST. La escala vertical es 320 mm en la DQ330VSL y 440 mm en la DQ440VSL.
El diámetro de bobina importa por la misma razón práctica. Las unidades de sobremesa admiten bobina de 180 mm; las verticales, de 220 mm. Una bobina mayor significa menos cambios de film por turno, y en una línea de 480 cajas/h eso es la diferencia entre una parada y cuatro.
El caudal de bomba decide después la velocidad con la que el vacío llega al nivel que el film necesita para pegarse. La DQ240VST lleva una bomba de 10 m³/h; la DQ300VST, DQ320VST y DQ380VST, de 20 m³/h; la DQ330VSL, de 63 m³/h; y la DQ440VSL, de 100 m³/h. En una bandeja poco profunda con film fino, 20 m³/h basta. En una cavidad profunda o con film grueso, la bomba mayor es lo que mantiene el ciclo en 20-30 segundos en lugar de estirarlo.
Por eso también las verticales declaran 2-3 ciclos/min mientras las manuales declaran 2. Número de ciclos, número de cavidades y tamaño de bomba se mueven juntos. Cambiar uno sin los otros solo traslada el cuello de botella a la estación siguiente.
Especificaciones clave que conviene comparar
| Especificación | Por qué importa | Qué debe comprobar el comprador |
|---|---|---|
| Ancho máximo de bobina | Fija la bandeja máxima que se puede sellar; ningún otro ajuste recupera la falta. | Mida su bandeja más ancha con el reborde y añada el margen de sellado que indique el proveedor. |
| Tamaño máximo de bandeja por salida | 1, 2 y 4 salidas dan tamaños de bandeja distintos con el mismo tiempo de ciclo. | Elija la configuración según su bandeja real, no según la cifra de portada. |
| Caudal de la bomba de vacío | Gobierna la velocidad de evacuación y cuán tenso se pega el film en un producto profundo. | Compare m³/h con la misma profundidad de bandeja y el mismo espesor de film que va a usar. |
| Tiempo de ciclo y producción horaria | De ahí salen la planificación de mano de obra y el equilibrio de la línea. | Convierta cajas/h en bandejas por turno con su propio margen de paradas, no con la cifra del folleto. |
| Alimentación y potencia total | 220 V/50 Hz monofásico y 380 V/50 Hz trifásico no son intercambiables en planta. | Confirme tensión, fase y tamaño de interruptor antes de pedir; pregunte si se fabrican otras tensiones. |
| Presión de aire de trabajo | Las verticales necesitan 0,6-0,8 MPa; las manuales de sobremesa no usan aire. | Compruebe capacidad de compresor y calidad del aire en el punto de uso, con secador y filtro. |
| Material de cámara y carcasa | Resistencia al lavado y a la corrosión en una sala de envasado húmeda. | Pida carcasa de inoxidable 304, cámara de 6061 anodizado y el certificado de material. |
| Peso y huella de la máquina | De 35,3 kg a 386 kg cambia la manipulación, la carga en el suelo y dónde puede ir. | Ajuste la huella al banco o al suelo y prevea espacio para el giro de la bobina. |
Compare la serie DQ modelo a modelo
Los datos publicados de los seis modelos se leen como una escala, y los escalones se ven mejor en una tabla que en seis fichas de producto.
| Modelo | Tipo | Ancho de film | Producción máx. | Bomba | Potencia | Peso | Medidas (mm) |
|---|---|---|---|---|---|---|---|
| DQ240VST | Sobremesa manual | 250 mm | ≈240 cajas/h (2 salidas) | 10 m³/h | 2,2 kW, 220 V/50 Hz | 35,3 kg | 490 × 360 × 430 |
| DQ300VST | Sobremesa manual | 305 mm | ≈240 cajas/h (2 salidas) | 20 m³/h | 2,5 kW, 220 V/50 Hz | 51,9 kg | 610 × 420 × 430 |
| DQ320VST | Sobremesa manual | 320 mm | ≈480 cajas/h (4 salidas) | 20 m³/h | 2,5 kW, 220 V/50 Hz | 55,7 kg | 630 × 460 × 430 |
| DQ380VST | Sobremesa manual | 370 mm | ≈480 cajas/h (4 salidas) | 20 m³/h | 2,8 kW, 220 V/50 Hz | 64,8 kg | 680 × 510 × 450 |
| DQ330VSL | Vertical | 320 mm | ≈300 cajas/h (2 salidas) | 63 m³/h | 4,0 kW, 380 V/50 Hz | 237 kg | 1020 × 1005 × 1400 |
| DQ440VSL | Vertical | 440 mm | ≈500 cajas/h (4 salidas) | 100 m³/h | 6,5 kW, 380 V/50 Hz | 386 kg | 1170 × 1145 × 1510 |
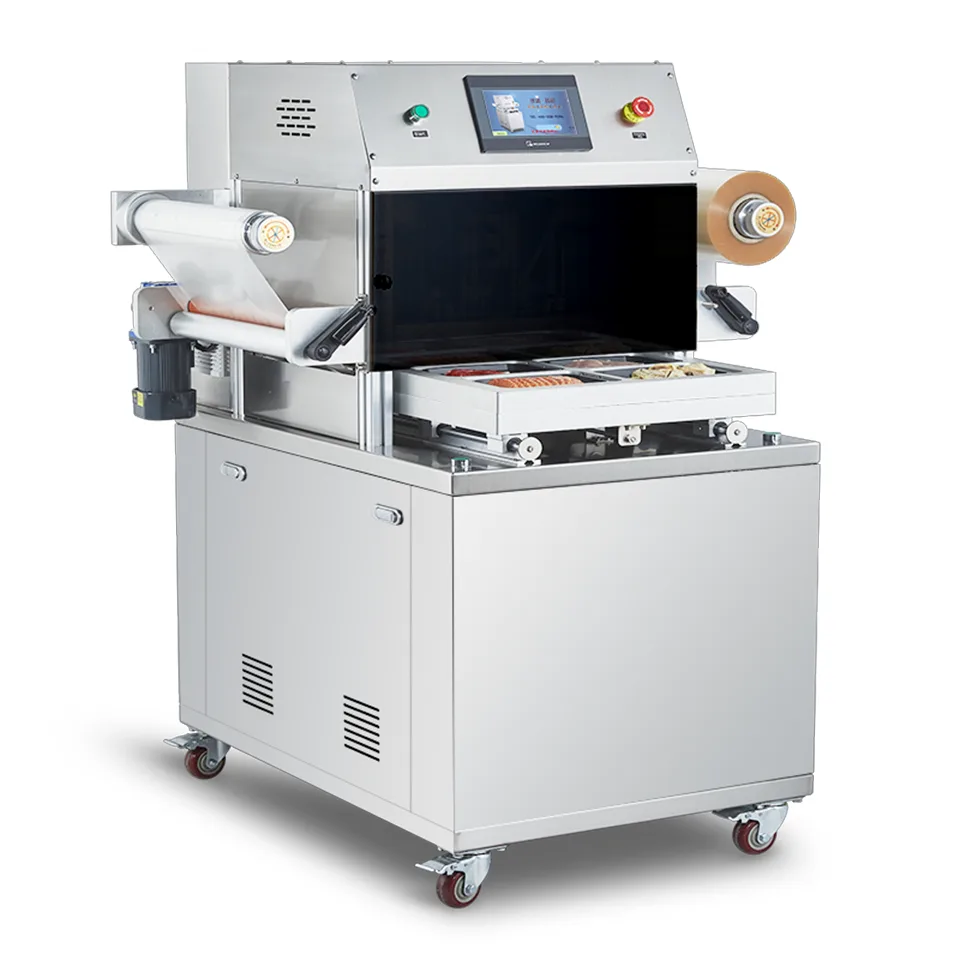
Dos detalles de esa tabla deciden la mayoría de los proyectos. Primero, el salto de la DQ300VST a la DQ320VST es de solo 15 mm de film, pero compra una cuarta cavidad y duplica la producción publicada. Segundo, el salto de la DQ380VST a la DQ330VSL no es un salto de producción —la vertical es algo más lenta por ciclo con 2 salidas—, es un salto de mano de obra y de repetibilidad. La lanzadera permite cargar la siguiente bandeja durante el sellado, y la cámara cerrada da un vacío repetible que un marco de presión manual no ofrece.
Cómo elegir el modelo adecuado
Recorra cuatro preguntas en orden: qué tamaño tiene la bandeja, cuántas por hora, qué suministra la planta y quién la limpia. La mayoría de las compras equivocadas responden a la segunda pregunta antes que a la primera.
Capacidad de producción
Parta de bandejas por hora, no de cajas por hora, y añada el margen que el folleto omite. Una DQ380VST con 4 salidas publica 480 cajas/h, que es 2 ciclos/min × 4 cavidades × 60 minutos. En una sala de envasado real, los cambios de film, el desatasco y el relevo de turno se llevan su parte. Planificar al 70-80% de la producción publicada es defendible; planificar al 100% no lo es.
Después revise la estación aguas arriba. Si la línea de llenado entrega 300 bandejas/h, una máquina de 480 bandejas/h no crea 480 bandejas de trabajo: crea tiempo muerto. Cuando la línea va por debajo del techo de la máquina, la vertical DQ330VSL con ≈300 cajas/h puede ser ya la opción equilibrada.
Materiales en contacto con el alimento
Las superficies húmedas de la máquina son fáciles de especificar: acero inoxidable 304 en carcasa y bastidor, aluminio 6061 anodizado en la cámara de vacío y recubrimiento de PTFE en la placa calefactora. Pida el certificado de material de las piezas de inoxidable y confirme que la capa anodizada llega intacta, porque una cámara rayada es un problema de limpieza que no desaparece.
El film es la pieza que el comprador olvida. El film skin suele ser una estructura PA/PE, y su conformidad es un documento del proveedor de film, no de la máquina. Para destinos de la UE eso significa una declaración según el Reglamento (UE) n.º 10/2011 con datos de migración; para EE. UU., una declaración frente a FDA 21 CFR Part 177. Para las piezas metálicas en contacto con alimentos, GB 4806.9-2016 es la referencia usada en China. Las especificaciones finales deben confirmarse según el modelo elegido y la documentación del proveedor.
Limpieza y mantenimiento
Una envasadora skin es una máquina de sala húmeda. La cámara, el marco de sellado y el portabandejas ven contacto con producto y necesitan lavado diario. Busque una cámara que se levante o se abra por completo, sin cableado expuesto en la zona de lavado, y una placa calefactora que se pueda limpiar sin desmontar el marco.
Diario: limpiar la cámara, retirar los recortes de film de la zona de sellado y revisar la lámina de PTFE por cortes. Semanal: inspeccionar la junta de sellado por deformación permanente, limpiar el filtro de aspiración de la bomba y revisar filtro y regulador de aire en las verticales. Mensual: verificar el controlador de temperatura con una sonda, revisar el tubo de vacío por fisuras y registrar las horas de la bomba. En una línea de dos turnos ese registro es lo que dice cuándo programar el servicio de bomba en lugar de descubrirlo durante un pedido de retail.
Planifique la célula en torno a potencia, aire y almacenamiento de film
Las unidades de sobremesa son monofásicas a 220 V/50 Hz y 2,2-2,8 kW, lo que a 220 V son unos 10-13 A: prevea un circuito dedicado de 16 A para que una marmita o un cabezal de etiquetado en el mismo anillo no lo dispare a mitad de ciclo. Las verticales son trifásicas a 380 V/50 Hz y 4,0-6,5 kW y además necesitan aire a 0,6-0,8 MPa con secador y filtro de 5 µm en el punto de uso.
El almacenamiento de film forma parte del plan. Una bobina de 220 mm en una vertical y una de 180 mm en una de sobremesa ocupan estanterías distintas, y el film guardado en cámara fría se empaña al entrar en una sala cálida. Mantenga el stock de trabajo en la sala, el resto sellado, y escriba el cambio de bobina en la rutina de turno.
El peso decide la manipulación. La DQ240VST, con 35,3 kg, va a un banco entre dos personas. La DQ380VST, con 64,8 kg, necesita una mesa estable que aguante ese peso. La DQ440VSL, con 386 kg, llega sobre ruedas con una huella de 1170 × 1145 mm y necesita un suelo que soporte cargas puntuales y espacio para que la cámara abra y la bobina gire. Ese hueco es lo que más falta en los planos de planta.
Lista de comprobación del comprador
- Ponga la bandeja real sobre la mesa y anote largo, ancho y profundidad exteriores en milímetros.
- Convierta su volumen semanal en bandejas por hora y luego en la configuración de salidas que encaje.
- Confirme que el ancho de film cubre la bandeja más el margen de sellado, y pregunte qué estructura de film se ha probado en ese modelo.
- Confirme tensión, fase e interruptor de planta; diga claramente si solo dispone de 220 V/50 Hz monofásico.
- En las verticales, confirme capacidad de compresor a 0,6-0,8 MPa, más secador y filtro.
- Pida el certificado de material de las piezas 304 y la declaración de contacto alimentario del film.
- Pida un vídeo de la máquina con su tamaño de bandeja y su film, no un clip de catálogo.
- Acuerde la lista de repuestos: junta de sellado, lámina de PTFE, resistencia, tubo de vacío, filtro de bomba.
- Acuerde quién forma a los operarios y en qué idioma se entregan manual y HMI.
- Confirme medidas de embalaje y peso bruto frente a su plan de contenedor: 350-430 kg brutos en las verticales no es un paquete.
Errores frecuentes que conviene evitar
El primer error es comprar por número de cavidades. Una máquina de 4 salidas parece el doble de capacidad que una de 2 hasta que la bandeja no cabe en una cavidad de 4 y el operario la hace funcionar como 2 de todos modos. Dimensione primero la bandeja y luego las cavidades.
El segundo es tomar la producción publicada como cifra de producción real. Es un tiempo de ciclo multiplicado por cavidades, medido en un banco. Añada cambios de film, pausas, limpieza y tasa de rechazo antes de compararla con su demanda.
El tercero es decidir el film después de pedir la máquina. El espesor, la estructura y el comportamiento al calor cambian el pegado y el ciclo. Una máquina que va bien con film de 100 µm puede sufrir con uno de 150 µm, y la solución suele ser caudal de bomba, que queda fijado en la compra.
El cuarto es ignorar la nota de profundidad de bandeja: cuarenta milímetros en una vertical es un límite real, y una bandeja de 45 mm con tapa abombada no negocia. El quinto es suponer que la potencia de planta está bien porque el taller «tiene 380 V». Revise el interruptor, el recorrido del cable y qué más comparte el circuito.
Preguntas frecuentes
Q:¿Cuál es la diferencia entre envasado skin al vacío y envasado en campana?
A:En el skin el film se calienta y se pega al producto, de modo que sigue su contorno y no deja espacio de cabeza. En campana se hace vacío en una bolsa preformada alrededor del producto y se sella, lo que deja un faldón suelto y algo de aire atrapado en los pliegues. El skin presenta mejor y gotea menos; la bolsa es más barata por envase y tolera mejor las formas irregulares.
Q:¿Qué modelo encaja con una bandeja de 320 × 220 mm a 300 bandejas por hora?
A:La DQ380VST con 2 salidas indica 310 × 205 mm, insuficiente para una bandeja de 320 mm, así que esa bandeja exige la configuración de 1 salida con 420 × 310 mm y la producción baja a ≈120 cajas/h. O se pasa a la vertical DQ440VSL, que indica 380 × 260 mm con 2 salidas para ≈300 cajas/h, o se reduce la bandeja. Ese es exactamente el intercambio que la tabla de dimensionado sirve para mostrar.
Q:¿Cuánto film consume una envasadora skin por bandeja?
A:Una longitud de film por ciclo más el margen de sellado, cortada de la bobina. En un ciclo de 2 salidas se consume una longitud que cubre ambas bandejas, no dos. Pida al proveedor el consumo por ciclo para su disposición de bandejas y multiplíquelo por su volumen de turno: esa cifra, no el precio de la máquina, suele ser la línea mayor del coste anual.
Q:¿Puede una envasadora skin de sobremesa funcionar a 380 V?
A:Los modelos de sobremesa de esta serie se publican a 220 V/50 Hz con 2,2-2,8 kW. No dé por hecho que exista una variante a 380 V. Si la planta solo tiene 380 V trifásico, prevea un transformador reductor con potencia adecuada o pase a los modelos verticales, construidos para 380 V/50 Hz. Confirme por escrito la tensión disponible antes de pedir.
Q:¿Qué presión de aire necesitan las unidades verticales?
A:0,6-0,8 MPa de presión de trabajo, con aire seco y filtrado en el punto de uso. Dimensione el compresor con margen para los usuarios simultáneos del mismo anillo e instale secador y filtro de 5 µm: la humedad en el circuito neumático aparece como válvulas pegajosas y movimiento irregular de la lanzadera.
Q:¿Qué profundidad de bandeja admite la DQ440VSL?
A:Cuarenta milímetros en las configuraciones publicadas: 380 × 260 × 40 mm con 2 salidas y 260 × 175 × 40 mm con 4 salidas. Si su producto necesita más profundidad, es una cuestión de utillaje para el proveedor, no una opción estándar.
Q:¿La cámara de vacío es realmente de aluminio?
A:Sí: aluminio 6061 anodizado, con carcasa y bastidor de inoxidable 304. Revise la superficie anodizada a la entrega y evite estropajos abrasivos, porque una vez roto el recubrimiento la cámara se corroe y se pica.
Fuentes
- Codex Alimentarius CXC 1-1969, Principios generales de higiene de los alimentos (revisado en 2020), FAO/OMS — principios de higiene para zonas de envasado y superficies en contacto con alimentos.
- Reglamento (UE) n.º 10/2011 sobre materiales y objetos plásticos destinados a entrar en contacto con alimentos — declaración de conformidad y límites de migración para films skin.
- US FDA 21 CFR Part 177, Indirect Food Additives: Polymers — la referencia que los compradores estadounidenses piden declarar a los proveedores de film.
- GB 4806.9-2016, Norma nacional de seguridad alimentaria — materiales y objetos metálicos en contacto con alimentos, referencia para las piezas de inoxidable en maquinaria fabricada en China.
- EN 1672-2:2005+A1:2009, Maquinaria para el procesado de alimentos — conceptos básicos y requisitos de higiene; EN ISO 14159:2008, Seguridad de las máquinas — requisitos de higiene para el diseño.
- Directiva 2006/42/CE relativa a las máquinas, e IEC 60204-1 para el equipo eléctrico de las máquinas — los dos documentos que un comprador de exportación debería ver en el expediente técnico.
- Fichas de producto de Huayi Equipment para la serie DQ de envasado skin al vacío, consultadas el 1 de noviembre de 2026 — ancho de film, tamaños de bandeja, caudal de bomba, tiempo de ciclo, producción, potencia, peso y medidas.
Ejemplos relacionados
- Envasadora skin al vacío manual DQ380VST — film de 370 mm, bomba de 20 m³/h, 2,8 kW, 480 cajas/h con 4 salidas.
- Envasadora skin al vacío DQ320VST — film de 320 mm, 4 salidas, 55,7 kg.
- Termoselladora VSP de sobremesa DQ300VST — film de 305 mm, 2 salidas, 51,9 kg.
- Envasadora vertical DQ440VSL skin y MAP — film de 440 mm, bomba de 100 m³/h, 380 V/50 Hz.
- Envasadora skin vertical DQ330VSL — film de 320 mm, bomba de 63 m³/h, 4 kW.
- Categoría de envasadoras skin — toda la gama DQ con las fichas vigentes.
- Guía de compra de termoselladoras de bandeja para platos preparados — la alternativa de film plano al envasado skin.
- Tasa de sustitución de gas en envasadoras MAP — cuándo la respuesta correcta es el gas y no el skin.
- Contacto con Huayi Equipment — envíe medidas de bandeja, objetivo horario y mercado de destino para una recomendación de modelo.
Tome la decisión en un solo orden y el modelo se elige solo: primero la huella de la bandeja, luego el ancho de film, luego el número de cavidades frente a la producción horaria, luego potencia y aire frente a lo que la planta puede dar, y por último materiales y limpieza frente al régimen higiénico que el comprador tiene que pasar. La DQ380VST cubre la mayoría de salas de carne y pescado de volumen medio con film de 370 mm y 480 cajas/h; la DQ440VSL asume el mismo trabajo cuando la bandeja crece por encima de 370 mm o cuando un solo operario tiene que mantener la línea en marcha. Las especificaciones finales deben confirmarse según el modelo elegido y la documentación del proveedor. Envíe el plano de su bandeja, el objetivo horario y la tensión de planta a Huayi Equipment y pida la recomendación de modelo por escrito: ese es el documento sobre el que debe construirse la orden de compra.
苏涛;舜翔央厨、华艺智能
Publicado el 1 de noviembre de 2026