
Guia de dimensionamento de envasadora skin a vácuo: DQ380VST com filme de 370 mm e 480 bandejas/h, até DQ440VSL com filme de 440 mm, bomba de 100 m³/h e 380 V.
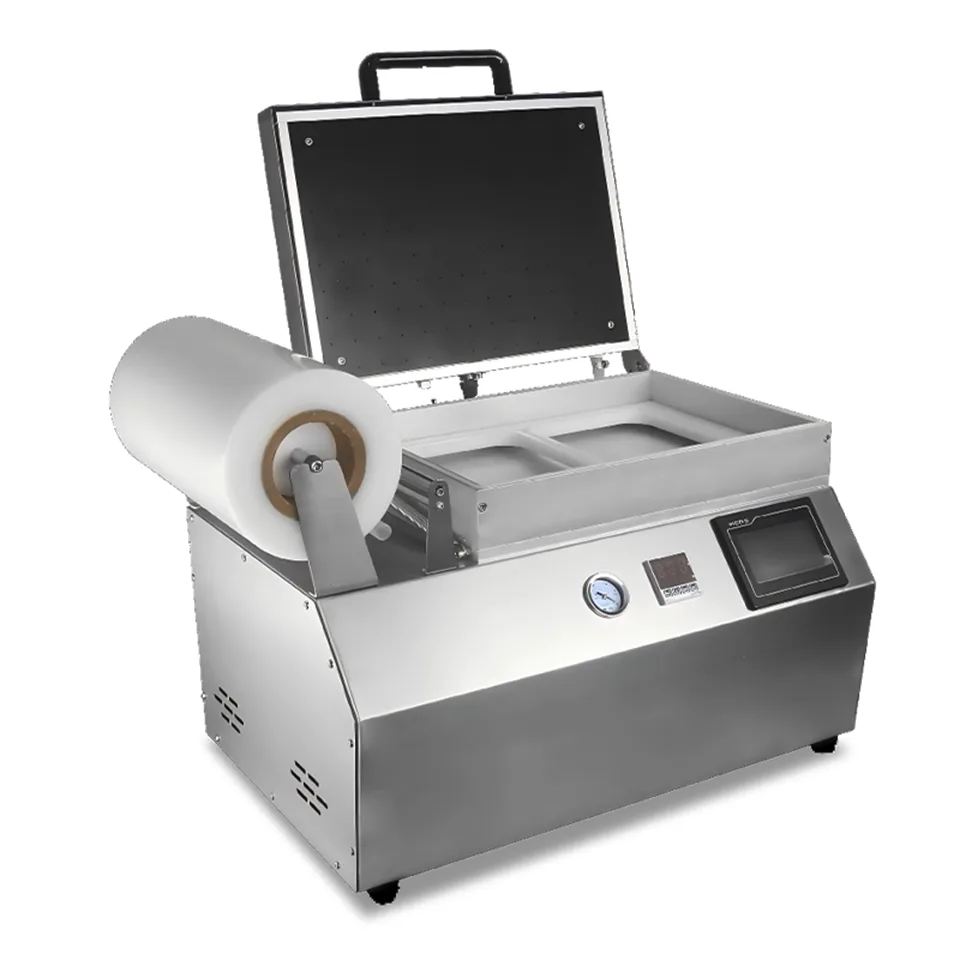
Uma envasadora skin a vácuo aquece um filme, deita-o sobre uma bandeja carregada e faz vácuo por baixo, de modo que o filme cola ao produto em vez de formar ponte sobre ele. A DQ380VST da Huayi Equipment fica no meio dessa classe: largura máxima de bobina de 370 mm, deslocamento de bomba de 20 m³/h, 2,8 kW em 220 V/50 Hz e produção publicada próxima de 480 bandejas por hora com 4 saídas. A mesma série começa na DQ240VST com filme de 250 mm e termina na unidade vertical DQ440VSL com filme de 440 mm e bomba de 100 m³/h. Este guia foi escrito para plantas de carne, frango, pescado e queijo que estão dimensionando esse posto de trabalho antes de pedir preço.
Pontos principais
- A largura do filme define a maior bandeja possível, não o tamanho do gabinete: a família de bancada avança 250 mm → 305 mm → 320 mm → 370 mm, e as verticais 320 mm → 440 mm.
- A produção publicada é ciclos × cavidades. A 2 ciclos/min, a DQ240VST e a DQ300VST chegam a ≈240 caixas/h com 2 saídas; a DQ320VST e a DQ380VST a ≈480 caixas/h com 4 saídas; e as verticais DQ330VSL/DQ440VSL a ≈300 e ≈500 caixas/h com 2-3 ciclos/min.
- O deslocamento da bomba se divide em dois patamares por um motivo: 10-20 m³/h na câmara de bancada de 250-370 mm, e 63-100 m³/h na câmara vertical, que é maior e cicla mais rápido.
- Os modelos de bancada operam em 220 V/50 Hz monofásico com 2,2-2,8 kW; os verticais exigem 380 V/50 Hz trifásico com 4,0-6,5 kW mais ar comprimido a 0,6-0,8 MPa.
- A profundidade de bandeja publicada é de 50 mm nas unidades de bancada e de 40 mm nas verticais. Uma bandeja de refeição de 60 mm não entra em nenhuma das duas sem ferramental diferente.
- A carcaça é de aço inox 304, a câmara de vácuo é de alumínio 6061 anodizado e a placa de aquecimento tem revestimento de PTFE. O filme é o verdadeiro material em contato com alimento, e sua declaração deve vir do fornecedor do filme.
- O peso vai de 35,3 kg a 386 kg. Tudo acima da DQ320VST pede um layout de piso, não uma bancada.
Para que este equipamento serve
O envase skin mantém o produto sob um filme que acompanha seu contorno. Aí está toda a diferença em relação a uma seladora de câmara, em que o saco colapsa mas deixa uma saia solta em volta do produto, e a uma seladora MAP, em que o filme fica plano sobre a aba da bandeja e o trabalho é feito pelo gás. O comprador recorre ao skin quando a embalagem precisa mostrar o produto: um contrafilé, um filé de salmão, uma cunha de queijo, um peito de frango, uma refeição individual em que o molho precisa aparecer através do filme.
As aplicações que mais aparecem nas solicitações de cotação são cortes de carne vermelha fresca e congelada, porções de frango, filés de peixe e frutos do mar, queijos duros e semiduros, frios cozidos fatiados e refeições prontas em bandejas rasas. O que costuma motivar a compra é a apresentação no expositor. O segundo motivo é a perda por gotejamento: com o filme colado à superfície não há espaço livre onde o exsudato se acumule, então a embalagem se apresenta igual no sétimo dia e no primeiro. Na prática a máquina fica depois do enchimento da bandeja e antes da rotulagem. As unidades manuais entram com uma bandeja e saem com outra, 30 segundos por ciclo; as verticais indexam uma lançadeira, então o operador carrega enquanto a câmara trabalha.
Comece pela bandeja, não pela bobina
Toda conversa de dimensionamento deveria começar com uma bandeja física sobre a mesa. Três números dessa bandeja decidem o modelo: comprimento externo, largura externa e profundidade. O tamanho máximo de bandeja publicado já considera o quadro de selagem e a margem de filme, e é por isso que a Huayi informa por configuração de saídas em vez de uma cifra única.
Pegue a DQ380VST. Com 1 saída ela indica 420 × 310 × 50 mm; com 2 saídas, 310 × 205 × 50 mm; com 4 saídas, 205 × 150 × 50 mm. A bandeja diminui conforme o número de cavidades sobe, porque o mesmo filme de 370 mm e a mesma câmara precisam cobrir mais selagens. É essa a troca que todo comprador faz: menos embalagens e maiores, ou mais embalagens e menores no mesmo tempo de ciclo.
A profundidade é a armadilha. Cinquenta milímetros na família de bancada e quarenta na vertical parecem generosos até chegar uma bandeja de refeição de 500 g com 60 mm. Aí a resposta não é uma máquina maior, é outro ferramental ou outro formato de embalagem. Confirme a profundidade no desenho antes do sinal, não quando o contêiner chegar.
Ajuste a envasadora skin a vácuo à largura de filme e à bomba
A largura de filme é o teto rígido do posto inteiro. Uma bobina de 320 mm não cobre uma bandeja que precisa de 340 mm de filme, e nenhuma profundidade de câmara resolve isso. A escala de bancada é 250 mm na DQ240VST, 305 mm na DQ300VST, 320 mm na DQ320VST e 370 mm na DQ380VST. A escala vertical é 320 mm na DQ330VSL e 440 mm na DQ440VSL.
O diâmetro da bobina importa pela mesma razão prática. As unidades de bancada aceitam bobina de 180 mm; as verticais, de 220 mm. Bobina maior significa menos trocas de filme por turno, e numa linha de 480 caixas/h isso é a diferença entre uma parada e quatro.
O deslocamento da bomba decide então a velocidade com que o vácuo chega ao nível que o filme precisa para colar. A DQ240VST usa bomba de 10 m³/h; a DQ300VST, DQ320VST e DQ380VST, de 20 m³/h; a DQ330VSL, de 63 m³/h; e a DQ440VSL, de 100 m³/h. Numa bandeja rasa com filme fino, 20 m³/h basta. Numa cavidade profunda ou com filme grosso, a bomba maior é o que mantém o ciclo em 20-30 segundos em vez de esticá-lo.
É também por isso que as verticais declaram 2-3 ciclos/min enquanto as manuais declaram 2. Número de ciclos, número de cavidades e tamanho de bomba andam juntos. Mudar um sem os outros só transfere o gargalo para o posto seguinte.
Especificações que o comprador deve comparar
| Especificação | Por que importa | O que o comprador deve verificar |
|---|---|---|
| Largura máxima da bobina | Define a maior bandeja que pode ser selada; nenhum outro ajuste recupera a falta. | Meça sua bandeja mais larga com a aba e some a margem de selagem indicada pelo fornecedor. |
| Tamanho máximo de bandeja por saída | 1, 2 e 4 saídas dão tamanhos diferentes no mesmo tempo de ciclo. | Escolha a configuração pela sua bandeja real, não pela cifra de capa. |
| Deslocamento da bomba de vácuo | Governa a velocidade de evacuação e quão firme o filme cola num produto profundo. | Compare m³/h na mesma profundidade de bandeja e espessura de filme que você vai usar. |
| Tempo de ciclo e produção horária | Dali saem o planejamento de mão de obra e o equilíbrio da linha. | Converta caixas/h em bandejas por turno com sua própria margem de paradas, não com a do folheto. |
| Alimentação e potência total | 220 V/50 Hz monofásico e 380 V/50 Hz trifásico não são intercambiáveis na planta. | Confirme tensão, fase e disjuntor antes de pedir; pergunte se outras tensões são fabricadas. |
| Pressão de ar de trabalho | As verticais precisam de 0,6-0,8 MPa; as manuais de bancada não usam ar. | Verifique capacidade do compressor e qualidade do ar no ponto de uso, com secador e filtro. |
| Material da câmara e da carcaça | Resistência à lavagem e à corrosão numa sala de envase úmida. | Peça carcaça em inox 304, câmara em 6061 anodizado e o certificado de material. |
| Peso e área ocupada | De 35,3 kg a 386 kg muda o manuseio, a carga no piso e onde a máquina pode ficar. | Ajuste a área ao balcão ou ao piso e preveja folga para o giro da bobina. |
Compare a série DQ modelo a modelo
Os dados publicados dos seis modelos se leem como uma escada, e os degraus aparecem melhor numa tabela do que em seis páginas de produto.
| Modelo | Tipo | Largura de filme | Produção máx. | Bomba | Potência | Peso | Medidas (mm) |
|---|---|---|---|---|---|---|---|
| DQ240VST | Bancada manual | 250 mm | ≈240 caixas/h (2 saídas) | 10 m³/h | 2,2 kW, 220 V/50 Hz | 35,3 kg | 490 × 360 × 430 |
| DQ300VST | Bancada manual | 305 mm | ≈240 caixas/h (2 saídas) | 20 m³/h | 2,5 kW, 220 V/50 Hz | 51,9 kg | 610 × 420 × 430 |
| DQ320VST | Bancada manual | 320 mm | ≈480 caixas/h (4 saídas) | 20 m³/h | 2,5 kW, 220 V/50 Hz | 55,7 kg | 630 × 460 × 430 |
| DQ380VST | Bancada manual | 370 mm | ≈480 caixas/h (4 saídas) | 20 m³/h | 2,8 kW, 220 V/50 Hz | 64,8 kg | 680 × 510 × 450 |
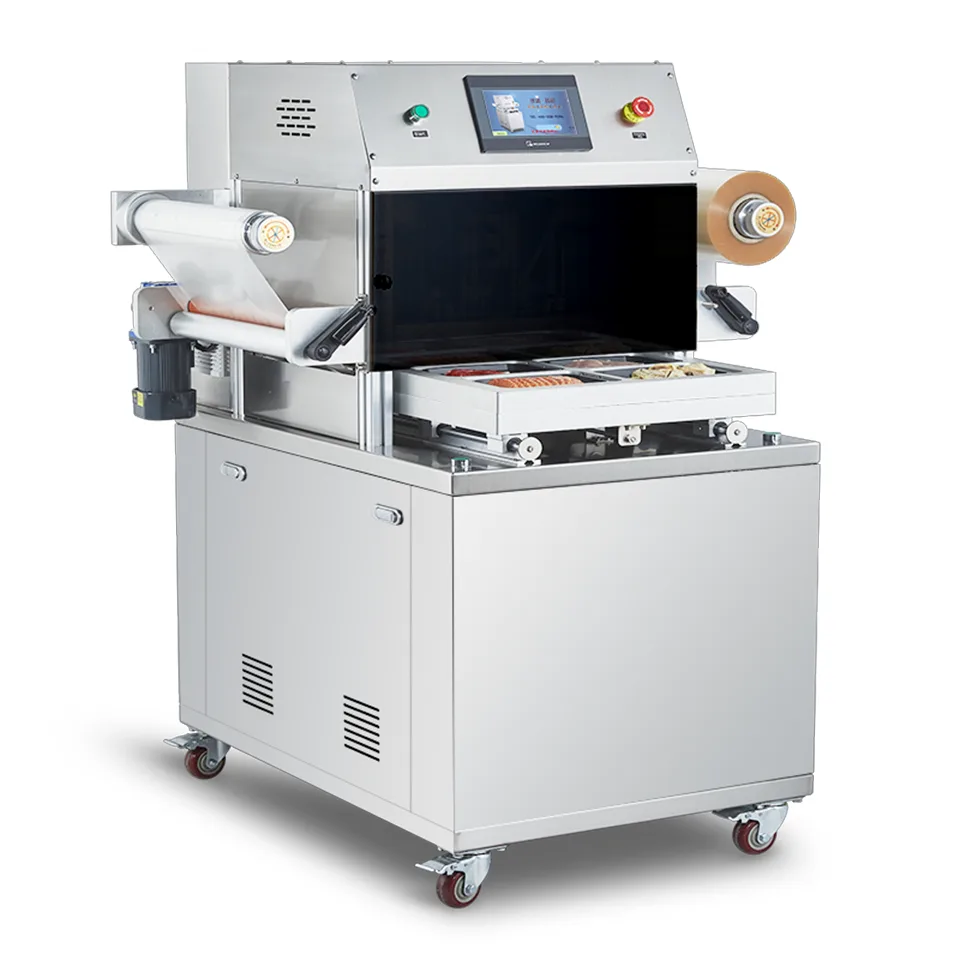
| DQ330VSL | Vertical | 320 mm | ≈300 caixas/h (2 saídas) | 63 m³/h | 4,0 kW, 380 V/50 Hz | 237 kg | 1020 × 1005 × 1400 |
| DQ440VSL | Vertical | 440 mm | ≈500 caixas/h (4 saídas) | 100 m³/h | 6,5 kW, 380 V/50 Hz | 386 kg | 1170 × 1145 × 1510 |
Dois detalhes dessa tabela decidem a maioria dos projetos. Primeiro, o salto da DQ300VST para a DQ320VST é de apenas 15 mm de filme, mas compra uma quarta cavidade e dobra a produção publicada. Segundo, o salto da DQ380VST para a DQ330VSL não é salto de produção — a vertical é um pouco mais lenta por ciclo com 2 saídas —, é salto de mão de obra e de repetibilidade. A lançadeira permite carregar a próxima bandeja durante a selagem, e a câmara fechada entrega um vácuo repetível que um quadro manual de pressão não dá.
Como escolher o modelo certo
Percorra quatro perguntas em ordem: qual o tamanho da bandeja, quantas por hora, o que a planta fornece e quem limpa. A maior parte das compras erradas responde à segunda pergunta antes da primeira.
Capacidade de produção
Parta de bandejas por hora, não de caixas por hora, e some a margem que o folheto omite. Uma DQ380VST com 4 saídas publica 480 caixas/h, que é 2 ciclos/min × 4 cavidades × 60 minutos. Numa sala de envase real, trocas de filme, desobstrução e passagem de turno consomem sua parte. Planejar em 70-80% da produção publicada é defensável; planejar em 100% não é.
Depois verifique o posto a montante. Se a linha de enchimento entrega 300 bandejas/h, uma máquina de 480 bandejas/h não cria 480 bandejas de trabalho: cria tempo ocioso. Quando a linha corre abaixo do teto da máquina, a vertical DQ330VSL com ≈300 caixas/h já pode ser a escolha equilibrada.
Materiais em contato com alimento
As superfícies molhadas da máquina são fáceis de especificar: aço inox 304 na carcaça e no chassi, alumínio 6061 anodizado na câmara de vácuo e revestimento de PTFE na placa de aquecimento. Peça o certificado de material das peças inox e confirme que a camada anodizada chega intacta, porque uma câmara riscada é um problema de limpeza que não vai embora.
O filme é a peça que o comprador esquece. O filme skin costuma ser uma estrutura PA/PE, e sua conformidade é documento do fornecedor de filme, não da máquina. Para destinos na UE isso significa declaração conforme o Regulamento (UE) n.º 10/2011 com dados de migração; para os EUA, declaração frente à FDA 21 CFR Part 177. Para peças metálicas em contato com alimento, a GB 4806.9-2016 é a referência usada na China. As especificações finais devem ser confirmadas conforme o modelo escolhido e a documentação do fornecedor.
Limpeza e manutenção
Uma envasadora skin é máquina de sala úmida. A câmara, o quadro de selagem e o porta-bandeja veem contato com produto e precisam de lavagem diária. Procure câmara que levante ou abra por completo, sem fiação exposta na zona de lavagem, e placa de aquecimento que possa ser limpa sem desmontar o quadro.
Diário: limpar a câmara, retirar aparas de filme da área de selagem e conferir a folha de PTFE por cortes. Semanal: inspecionar a guarnição de selagem quanto a deformação permanente, limpar o filtro de aspiração da bomba e verificar filtro e regulador de ar nas verticais. Mensal: aferir o controlador de temperatura com sonda, inspecionar a mangueira de vácuo por trincas e registrar as horas da bomba. Numa linha de dois turnos esse registro é o que diz quando programar a manutenção da bomba em vez de descobrir o problema durante um pedido de varejo.
Planeje a célula em torno de energia, ar e estoque de filme
As unidades de bancada são monofásicas em 220 V/50 Hz e 2,2-2,8 kW, o que em 220 V dá cerca de 10-13 A: preveja circuito dedicado de 16 A para que uma panela ou um cabeçote de rotulagem no mesmo anel não o desarme no meio do ciclo. As verticais são trifásicas em 380 V/50 Hz e 4,0-6,5 kW e ainda precisam de ar a 0,6-0,8 MPa com secador e filtro de 5 µm no ponto de uso.
O estoque de filme faz parte do plano. Uma bobina de 220 mm numa vertical e uma de 180 mm numa de bancada ocupam prateleiras diferentes, e filme guardado em câmara fria embaça ao entrar numa sala quente. Mantenha o estoque de trabalho na sala, o restante lacrado, e inclua a troca de bobina na rotina de turno.
O peso decide o manuseio. A DQ240VST, com 35,3 kg, vai para uma bancada com duas pessoas. A DQ380VST, com 64,8 kg, exige mesa estável dimensionada para isso. A DQ440VSL, com 386 kg, chega sobre rodízios com área de 1170 × 1145 mm e precisa de piso que absorva carga pontual e espaço para a câmara abrir e a bobina girar. Essa folga é o item que mais falta nos desenhos de layout.
Lista de verificação do comprador
- Coloque a bandeja real sobre a mesa e anote comprimento, largura e profundidade externos em milímetros.
- Converta seu volume semanal em bandejas por hora e depois na configuração de saídas que encaixa.
- Confirme que a largura de filme cobre a bandeja mais a margem de selagem, e pergunte qual estrutura de filme já rodou naquele modelo.
- Confirme tensão, fase e disjuntor da planta; diga claramente se só dispõe de 220 V/50 Hz monofásico.
- Nas verticais, confirme capacidade do compressor a 0,6-0,8 MPa, mais secador e filtro.
- Peça o certificado de material das peças 304 e a declaração de contato alimentar do filme.
- Peça um vídeo da máquina rodando com o seu tamanho de bandeja e o seu filme, não um clipe de catálogo.
- Acorde a lista de reposição: guarnição de selagem, folha de PTFE, resistência, mangueira de vácuo, filtro da bomba.
- Acorde quem treina os operadores e em que idioma vêm manual e IHM.
- Confirme medidas de embalagem e peso bruto contra o plano de contêiner: 350-430 kg brutos nas verticais não é encomenda postal.
Erros comuns a evitar
O primeiro erro é comprar pelo número de cavidades. Uma máquina de 4 saídas parece o dobro da capacidade de uma de 2 até a bandeja não caber numa cavidade de 4 e o operador rodar em 2 do mesmo jeito. Dimensione a bandeja primeiro e as cavidades depois.
O segundo é tomar a produção publicada como produção real. É tempo de ciclo multiplicado por cavidades, medido em bancada. Some trocas de filme, pausas, limpeza e refugo antes de comparar com sua demanda.
O terceiro é decidir o filme depois de fechar o pedido da máquina. Espessura, estrutura e comportamento térmico mudam a colagem e o ciclo. Uma máquina que roda bem com filme de 100 µm pode sofrer com um de 150 µm, e a solução costuma ser deslocamento de bomba, que fica fixo na compra.
O quarto é ignorar a nota de profundidade: quarenta milímetros numa vertical é limite real, e uma bandeja de 45 mm com tampa abaulado não negocia. O quinto é supor que a energia da planta está resolvida porque a oficina “tem 380 V”. Confira o disjuntor, o percurso do cabo e o que mais divide o circuito.
Perguntas frequentes
Q:Qual é a diferença entre envase skin a vácuo e envase em câmara?
A:No skin o filme é aquecido e colado ao produto, acompanhando o contorno e sem deixar espaço livre. Na câmara, um saco pronto é evacuado em volta do produto e selado, o que deixa uma saia solta e algum ar preso nas dobras. O skin apresenta melhor e goteja menos; o saco custa menos por embalagem e tolera melhor formas irregulares.
Q:Qual modelo atende uma bandeja de 320 × 220 mm a 300 bandejas por hora?
A:A DQ380VST com 2 saídas indica 310 × 205 mm, insuficiente para uma bandeja de 320 mm, então essa bandeja exige a configuração de 1 saída com 420 × 310 mm e a produção cai para ≈120 caixas/h. Ou se passa para a vertical DQ440VSL, que indica 380 × 260 mm com 2 saídas para ≈300 caixas/h, ou se reduz a bandeja. É exatamente a troca que a tabela de dimensionamento existe para mostrar.
Q:Quanto filme uma envasadora skin consome por bandeja?
A:Um comprimento de filme por ciclo mais a margem de selagem, cortado da bobina. Num ciclo de 2 saídas consome-se um comprimento que cobre as duas bandejas, não dois. Peça ao fornecedor o consumo por ciclo para o seu arranjo de bandejas e multiplique pelo volume do turno: essa cifra, não o preço da máquina, costuma ser a maior linha do custo anual.
Q:Uma envasadora skin de bancada pode operar em 380 V?
A:Os modelos de bancada desta série são publicados em 220 V/50 Hz, 2,2-2,8 kW. Não presuma que exista variante em 380 V. Se a planta só tem 380 V trifásico, preveja transformador abaixador com potência adequada ou passe aos modelos verticais, construídos para 380 V/50 Hz. Confirme por escrito a tensão disponível antes de pedir.
Q:Que pressão de ar as unidades verticais exigem?
A:0,6-0,8 MPa de pressão de trabalho, com ar seco e filtrado no ponto de uso. Dimensione o compressor com folga para usuários simultâneos no mesmo anel e instale secador e filtro de 5 µm: umidade no circuito pneumático aparece como válvulas travadas e movimento irregular da lançadeira.
Q:Que profundidade de bandeja a DQ440VSL aceita?
A:Quarenta milímetros nas configurações publicadas: 380 × 260 × 40 mm com 2 saídas e 260 × 175 × 40 mm com 4 saídas. Se o seu produto precisa de mais profundidade, é questão de ferramental para o fornecedor, não opção padrão.
Q:A câmara de vácuo é mesmo de alumínio?
A:Sim: alumínio 6061 anodizado, com carcaça e chassi em inox 304. Confira a superfície anodizada na entrega e evite esponjas abrasivas, porque uma vez rompido o revestimento a câmara corrói e fica pitting.
Fontes
- Codex Alimentarius CXC 1-1969, Princípios Gerais de Higiene dos Alimentos (revisado em 2020), FAO/OMS — princípios de higiene para áreas de envase e superfícies em contato com alimento.
- Regulamento (UE) n.º 10/2011 sobre materiais e objetos plásticos destinados a entrar em contato com alimentos — declaração de conformidade e limites de migração para filmes skin.
- US FDA 21 CFR Part 177, Indirect Food Additives: Polymers — a referência que compradores norte-americanos pedem aos fornecedores de filme.
- GB 4806.9-2016, Norma Nacional de Segurança de Alimentos — materiais e objetos metálicos em contato com alimentos, referência para peças inox em máquinas fabricadas na China.
- EN 1672-2:2005+A1:2009, Máquinas para processamento de alimentos — conceitos básicos e requisitos de higiene; EN ISO 14159:2008, Segurança de máquinas — requisitos de higiene para o projeto.
- Diretiva 2006/42/CE relativa a máquinas, e IEC 60204-1 para equipamento elétrico de máquinas — os dois documentos que um comprador de exportação deve ver no dossiê técnico.
- Fichas de produto da Huayi Equipment para a série DQ de envase skin a vácuo, consultadas em 1 de novembro de 2026 — largura de filme, tamanhos de bandeja, deslocamento de bomba, tempo de ciclo, produção, potência, peso e medidas.
Exemplos relacionados
- Envasadora skin a vácuo manual DQ380VST — filme de 370 mm, bomba de 20 m³/h, 2,8 kW, 480 caixas/h com 4 saídas.
- Envasadora skin a vácuo DQ320VST — filme de 320 mm, 4 saídas, 55,7 kg.
- Seladora VSP de bancada DQ300VST — filme de 305 mm, 2 saídas, 51,9 kg.
- Envasadora vertical DQ440VSL skin e MAP — filme de 440 mm, bomba de 100 m³/h, 380 V/50 Hz.
- Envasadora skin vertical DQ330VSL — filme de 320 mm, bomba de 63 m³/h, 4 kW.
- Categoria de envasadoras skin — toda a linha DQ com as fichas atuais.
- Guia de compra de seladoras de bandeja para refeições prontas — a alternativa de filme plano ao envase skin.
- Taxa de substituição de gás em envasadoras MAP — quando a resposta certa é gás e não skin.
- Contato com a Huayi Equipment — envie medidas de bandeja, meta horária e mercado de destino para uma recomendação de modelo.
Tome a decisão numa ordem só e o modelo se escolhe sozinho: primeiro a área da bandeja, depois a largura de filme, depois o número de cavidades frente à produção horária, depois potência e ar frente ao que a planta entrega, e por fim materiais e limpeza frente ao regime higiênico que o comprador precisa passar. A DQ380VST cobre a maioria das salas de carne e pescado de volume médio com filme de 370 mm e 480 caixas/h; a DQ440VSL assume o mesmo trabalho quando a bandeja passa de 370 mm ou quando um único operador precisa manter a linha andando. As especificações finais devem ser confirmadas conforme o modelo escolhido e a documentação do fornecedor. Envie o desenho da sua bandeja, a meta horária e a tensão da planta à Huayi Equipment e peça a recomendação de modelo por escrito: é esse o documento sobre o qual o pedido de compra deve ser construído.
苏涛;舜翔央厨、华艺智能
Publicado em 1 de novembro de 2026