
Lavage de légumes en discontinu ou en continu dans les cuisines centrales : charges de 20 à 30 kg avec des cycles de 3 à 5 minutes face aux lignes à flux continu, et comment choisir selon le rythme de lavage.
Le lavage en discontinu et le lavage en continu correspondent à des rythmes de production, des plans d'implantation et des modes de gestion de l'eau différents, et le meilleur choix dépend de la manière dont une cuisine centrale fait réellement circuler les produits.
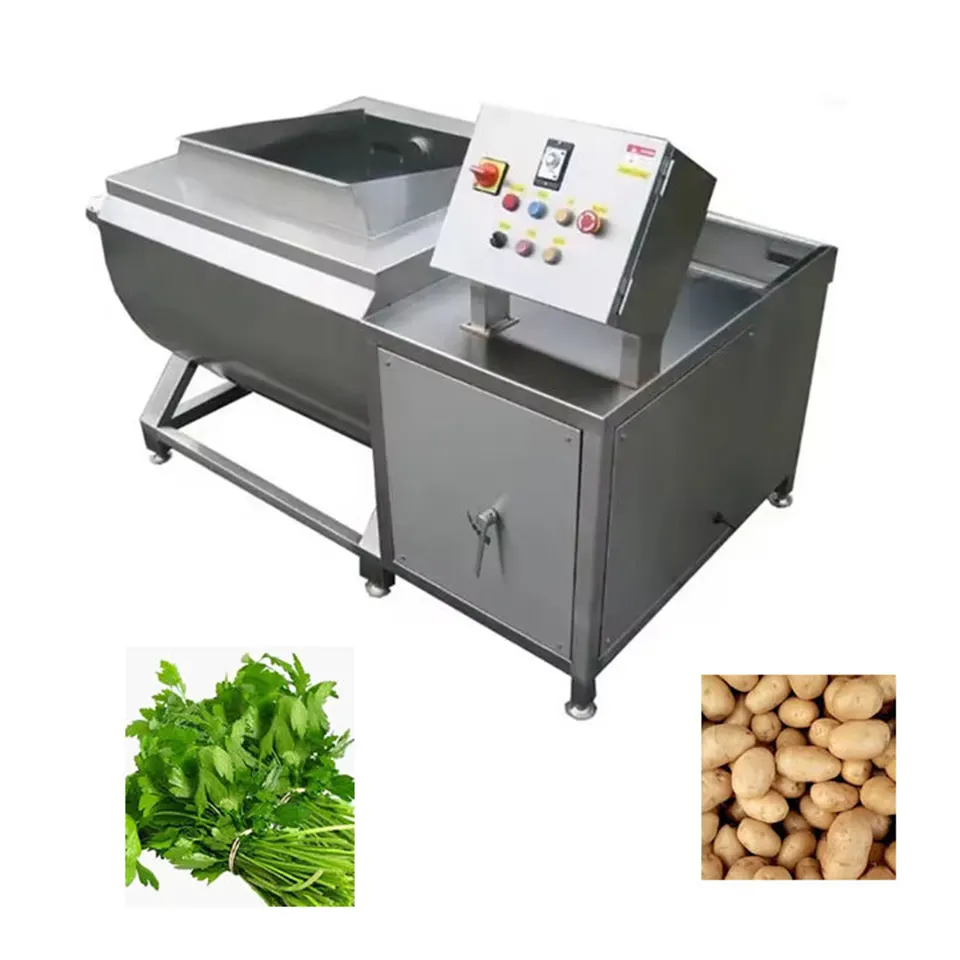
La plupart des cuisines centrales ne sont pas confrontées à une seule décision en matière de lavage. Elles sont confrontées à un problème de rythme : les produits arrivent par lots irréguliers, l'atelier de découpe veut des légumes verts propres à cadence régulière, et l'espace au sol réservé à la préparation est généralement la plus petite pièce du bâtiment. Deux machines peuvent toutes deux être qualifiées de lave-légumes professionnels et se comporter néanmoins de manière totalement différente dès le début de la journée de travail. L'une se remplit, lave, se vide et se remplit à nouveau ; l'autre fait circuler les produits sur un convoyeur à bande. Comprendre pourquoi ces deux configurations existent raccourcit la discussion sur l'équipement, car la question cesse d'être « laquelle est la meilleure » pour devenir « quel rythme correspond à notre bâtiment et à notre organisation des équipes ».
| Lavage en discontinu | 20–30 kg par cycle, cycle de 3–5 minutes |
|---|---|
| Lavage en continu | Basé sur le débit, dimensionné selon la capacité de traitement |
| Encombrement TY106 | 1750 × 1100 × 1100 mm |
| Alimentation électrique | 380V / 50Hz |
| Poids installé | 380 kg |
| Matériau du corps | Acier inoxydable 304 |
Pourquoi les cuisines centrales ont besoin d'un rythme de lavage clair avant de choisir la configuration de l'équipement
Le poste de lavage d'une cuisine centrale fonctionne rarement à une seule cadence. Il y a une poussée matinale à l'arrivée des caisses du marché ou de la ferme, un creux en milieu de matinée, puis une seconde poussée avant l'ouverture de la fenêtre d'expédition. Observer une salle de préparation en pleine activité, ne serait-ce qu'une heure, rend le schéma évident : les caisses sales s'empilent dans un coin, les produits propres attendent dans un autre, et la personne au poste de lavage devient le point de régulation de tout ce qui se trouve en aval. Cette file d'attente constitue la véritable spécification. Une machine qui accepte les produits par charges fixes et les restitue en quelques minutes crée une file d'attente très différente de celle d'une machine qui exige un approvisionnement régulier en produits parés pour maintenir un convoyeur plein. Les ressources du Produce Safety Alliance de Cornell décrivent le lavage comme une étape au sein d'un flux plus long de réception, de tri, de lavage et de refroidissement, ce qui est une manière utile d'appréhender l'équipement. L'étape de lavage n'est performante que si les étapes qui l'entourent suivent le rythme. Les documents d'audit USDA GAP abordent la même réalité sous l'angle de la conformité, où l'eau de lavage, les surfaces en contact avec les aliments et les routines de manipulation doivent tous être gérés de manière cohérente. Aucun de ces deux référentiels ne désigne une machine particulière, et c'est précisément là l'essentiel : le rythme de la salle fixe le cadre, et l'équipement doit s'y intégrer plutôt que l'inverse.
En quoi le lavage par lots et le lavage en continu diffèrent dans leur logique de fonctionnement
La différence ne tient pas principalement à la taille ou au prix. Elle tient à ce que la machine attend de la salle qui l'entoure. Une laveuse par lots attend une charge, une pause et une décision sur ce qui suit. Une laveuse en continu attend un approvisionnement régulier en produits et un débouché pour la sortie sans interruption. Les machines de transformation alimentaire destinées à la préparation des produits ont tendance à se ranger dans ces deux formes de fonctionnement, et une fois cela établi, le temps de cycle, l'encombrement et la gestion de l'eau cessent d'apparaître comme des chiffres isolés pour devenir les conséquences du mode lui-même.
1. Le rythme des cycles et la flexibilité de changement de production évoluent avec le mode de fonctionnement
En mode discontinu, le rythme est dicté par la charge. Le TY106 de Huayi Equipment, par exemple, est conçu pour 20 à 30 kg par cycle avec un cycle de lavage de 3 à 5 minutes, de sorte que l'opérateur maîtrise la cadence en décidant quand remplir, quand arrêter et quand vider. Entre deux charges, il existe un intervalle naturel pour trier la caisse suivante, contrôler la qualité ou passer des légumes-feuilles aux légumes-racines, et l'eau peut être renouvelée entre différents types de produits. Une ligne continue n'offre quasiment pas un tel intervalle. Elle récompense une longue série ininterrompue d'un même produit et pénalise les arrêts fréquents, car chaque arrêt vide le convoyeur tandis que l'approvisionnement en amont continue d'arriver.
2. L'emprise au sol et la gestion de l'eau façonnent la comparaison pratique
Une unité discontinue est un bloc compact. Le même TY106 occupe 1750 × 1100 × 1100 mm et fonctionne sur une alimentation 380V/50Hz, de sorte qu'il peut s'installer dans un coin d'une salle de préparation existante sans réaménager la pièce. La gestion de l'eau suit ce schéma : un remplissage sert une charge, ce qui rend la consommation facile à suivre et permet à une cuisine de traiter chaque charge comme un petit événement gérable en soi. Le lavage continu s'étend plutôt le long d'une ligne, de sorte que l'emprise augmente avec le débit et que l'eau doit être gérée comme un flux en mouvement à travers des zones successives. Cela peut être efficace en volume, mais la plomberie et le drainage deviennent une décision de bâtiment plutôt qu'une décision de coin de pièce.
Quand le lavage discontinu a davantage de sens dans le flux de travail d'une cuisine centrale
Le lavage par lots trouve sa place lorsque le menu ou le planning de livraison évolue au cours de la journée. Une cuisine qui traite plusieurs types de produits en un seul poste — de la laitue lavée pour le service du midi, des carottes et des pommes de terre pour la base d'un ragoût, puis une passe séparée pour un bar à salades — tire davantage d'une machine que l'on peut vider, rincer et recharger que d'un convoyeur conçu pour une longue passe unique. Les cuisines centrales de petite et moyenne taille en bénéficient également, car une charge modeste signifie qu'un seul opérateur peut gérer la machine sans qu'une seconde personne l'alimente en continu. Les descriptions des fournisseurs de machines de transformation alimentaire indiquent généralement en premier la capacité par charge et le temps de cycle, qui se trouvent être les deux chiffres dont une cuisine en mode lots a réellement besoin. Le mode lots tolère aussi bien les interruptions. Si une livraison est en retard, ou si un contrôle qualité retire une caisse du flux, la machine attend simplement, sans qu'aucun produit ne reste bloqué sur un convoyeur. Le compromis réside dans l'attention de l'opérateur et un plafond de débit : quelqu'un doit charger et décharger chaque cycle, et la production arrive sous forme d'une série de charges plutôt que d'un flux constant. C'est pourquoi le lavage par lots convient aux cuisines centrales qui privilégient la flexibilité, le contrôle lot par lot et un encombrement réduit plutôt que le tonnage maximal. Le lavage en continu reste avantageux lorsque le même produit est traité pendant des heures à haut volume, car un flux régulier est exactement ce pour quoi il est conçu.
Conclusion
Le point de départ utile n'est pas un classement de machines mais une vérification du rythme. Comptez combien de types de produits passent par le poste de lavage au cours d'un poste de travail, combien de temps dure chaque passe, quelle surface au sol la salle de préparation peut céder, et si une ou deux personnes sont disponibles à l'évier. Le lavage par lots répond à ces questions par des charges discrètes et des changements rapides ; le lavage en continu y répond par un flux régulier et une échelle. Le TY106 est un exemple en mode lots — 20–30 kg par charge, 3–5 minutes par cycle, construction en acier inoxydable 304, encombrement compact — et il est pertinent pour les cuisines dont la journée ressemble à une série de lots. Comparez ces chiffres annoncés à votre propre schéma de poste avant de décider quelle configuration a sa place dans vos locaux.
FAQ
Q : Quelle est la principale différence entre le lavage de légumes par lots et en continu ?
R : Le lavage par lots traite les produits comme des charges distinctes : une quantité fixe est introduite, lavée pendant une durée déterminée, puis évacuée avant que la charge suivante ne commence. Le lavage en continu maintient les produits en mouvement sur un convoyeur à bande ou dans un tunnel, de sorte que la matière entre et sort sans interruption. La différence se manifeste dans le rythme, les changements de production et l'emprise au sol plutôt que dans un simple classement qualitatif.
Q : Pourquoi une cuisine centrale pourrait-elle utiliser le lavage par lots plutôt qu'une ligne continue ?
R : Le lavage par lots convient aux cuisines qui traitent plusieurs types de produits au cours d'un même poste, fonctionnent avec des volumes modérés ou disposent d'un espace au sol limité. Le mode charge par charge laisse le temps de trier, de contrôler la qualité et de renouveler l'eau entre différents produits, et un seul opérateur peut généralement maintenir le cycle. Une ligne continue est mieux adaptée aux longues séries d'un seul produit à haut volume.
Q : En quoi les besoins en espace et en changements de production diffèrent-ils entre le lavage par lots et le lavage en continu ?
R : Un laveur par lots occupe un bloc compact — le TY106, par exemple, mesure 1750 × 1100 × 1100 mm — et peut donc s'intégrer à une zone de préparation existante avec des modifications de plomberie limitées. Une ligne continue s'étend dans le sens du flux et nécessite de l'espace autour pour l'alimentation et l'évacuation. Le changement de production est rapide sur une unité par lots et perturbateur sur une ligne continue en cours de fonctionnement.